
 英文

壳管式换热器的工作原理
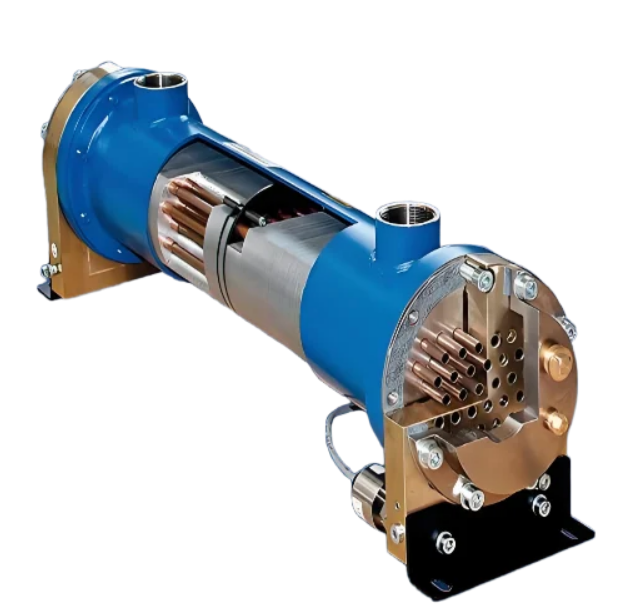
壳管式换热器在不混合的情况下,将一种流体(液体、蒸汽或两相流)的热量传递给另一种流体。一种流体进入一组并行的管子——即管侧。第二种流体在压力容器内这些管子的外部流动——即壳侧。热量穿过管壁,流向两种流体。无论经济效益听起来多么诱人,更简单的形状确实能减少设计变量。
大多数设备都采用逆流布置,以在给定表面积下改善传热——即“大致达到最佳”。同流布置(即流体沿同一方向流动)通常会产生较低的平均对数温差(LMTD),除非设备较小且无法将冷端与热端放在同一端,否则一般不会使用这种方式。
横向导流板迫使壳程流体在穿过管束时呈之字形来回流动,而不是直线穿过。壳程水穿过管束时产生的(相对)高湍流层会引起湍流换热。大多数换热器具有一、两或四管程——这意味着管程流体在离开前会穿过管束一、两或四次。单程直管模型在蒸汽发电厂的大面积布雷顿循环换热器中占主导地位。两程或四程布置允许在换热器的两端(或两端)设置进出口,而不仅仅是热端,这简化了管道的布置。
壳管式换热器的关键组成部分
所有洛苏波特亨努隆喷射器均由四个部件组成:前管头(管侧入口)、管束(核心)、壳体(容器)和后管头(管侧出口或再入)。在这些部件中,成本、可维护性以及维护寿命得以确定。
| 组件 | 功能 | 典型材料 |
|---|---|---|
| 管 | 输送管侧流体;提供传热表面 | SA-179碳钢,SS 304/316L,铜镍合金,钛,英科镍合金 |
| 管板 | 锚固管端;分隔壳侧和管侧流体 | 锻碳钢或不锈钢,通常在腐蚀面进行包覆 |
| 挡板 | 直接壳侧流动;抗流动引起的振动支撑管 | 碳钢或不锈钢板 |
| Shell | 耐压圆柱形容器;包含管束和壳侧流体 | 标准管径最高610毫米(²4英寸);轧制板尺寸以上。 |
| 前置和后置头文件 | 分配和回流管侧流体;提供清洁通道 | 铸造或锻造;与被润湿管侧流体具有相同的冶金成分 |
| 喷嘴和冲击板 | 连接工艺管道;保护管路免受入口喷射侵蚀 | 锻钢;碳钢或合金冲刷板 |
| 拉杆和垫片 | 握住管束组件以进行操作和处理 | 带套管的碳钢棒 |
| 伸缩缝或浮动管板 | 吸收壳体与管之间的热膨胀差 | 不锈钢波纹管;或浮动管板裙边和背衬法兰 |
管的选择有两种:一种是“最终”三角形排列,另一种是方形阵列,后者在管侧中间留出了空间用于安装刷杆组件。R. J. Brogan在《HTFS》中引用的哈雷韦尔实验室参考资料指出,典型的间距比为管外径的1.²⁵倍(或1.33倍),且清洁间距最小为6.35毫米。
📐 工程说明
在工艺设计中,应将最脏、最腐蚀性、高压的流体分配到管侧。请记住,管比壳体更容易进行机械清洗和更换。Eng-Tips上的资深化学工程师直言:“设计时要考虑管侧的易清洗性。脱矿水和蒸汽流体足够干净,我怀疑在整个设备运行周期内,壳侧可能根本不需要清洗。”如果第一天的分配出错,这个问题就会被继承长达三十年。
主题分类:壳管式换热器
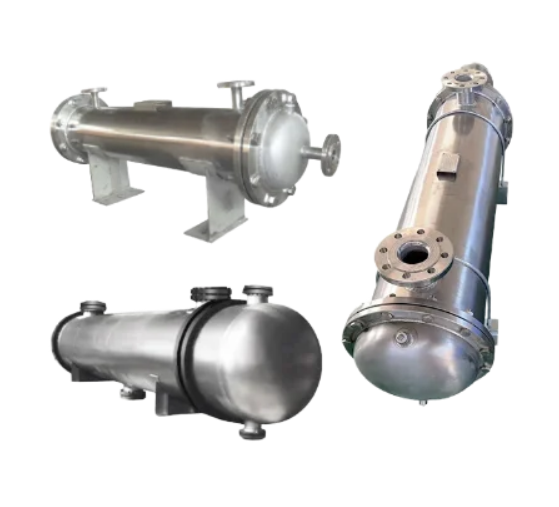
制造工艺设备命名委员会(tema)发布了所有制造商和操作员使用的标准名称。tema命名法中的三个字母代表:前盖类型、壳体类型和后盖类型。一个“BEM”换热器具有B型前盖、E型单通道壳体和M型固定管板后盖。一个“AES”具有A型通道-盖前盖、E型壳体和S型带支撑装置的浮动头后盖。记住这些字母代码,你就能在不翻阅教科书的情况下阅读供应商的数据表。
TEMA壳体有哪些类型?
| 壳体类型 | 用例 |
|---|---|
| E — 单次通过 shell | 默认选择。目前在役的壳管式换热器中超过一半。除非有特定理由排除,否则请使用。 |
| F — 带纵向导流板的两通式壳体 | 当温度跨度较大时,纯逆流现象会发生。注意纵向挡板周围的泄漏。 |
| G, H — 分流 | 水平热虹吸式再沸器;壳程压降必须保持较低的情况。G型受TEMA规范限制,长度约为3米;H型是G型的两倍,适用于更长的设备。 |
| J — 分流 | 当E型压力降或管内振动无法接受时。将壳侧流体分成两路,以减半流速。 |
| K — 锅炉再沸器 | 精馏再沸器和冷凝器。扩大的壳体有助于蒸汽分离。 |
| X — 纯交叉流 | 真空冷凝器和气体冷却器,其中任何壳侧压降都至关重要。 |
请注意,有三种类型的后部管板:固定管板(焊接到壳体上,成本最低,但管束无法拆卸);U型管(管长任意,热膨胀无限,但内部无法机械清洗);或浮动管板(成本最高,管束可拆卸,可承受热膨胀)。根据 Thermopedia 的设计指南,对于给定材料,浮动管板相比固定管板的成本增幅约为百分之二十五。
主题描述了三类服务:R类——原油与简单精炼,在此类中可靠性和运行时间优先;C类——一般商业用途,在此类中资本和运营成本优先;B类——化学工艺条件,在此类中工艺灵活性优先。管束的横截面不应受类别影响,相反,它限制了管壁厚度、腐蚀裕度和检查频率。
TEMA 配置决策树
壳体侧是否需要机械清洗?是,表示可拆卸管束(S、T或U后部)。否 → 固定管板(L、M或N后部)是最便宜的。
管内侧与管壳侧流体之间的温度差是否会超过约100 °C?是 → 采用浮头或U型管以吸收膨胀;或采用固定管板,并在管壳侧压力为35 bar及以下时使用波纹管。
管内和壳侧流体是否无固体颗粒(处理水、蒸汽、制冷剂)?是 → U型管可接受。否 → 选择可拆卸的直管束,以便对管子进行刷洗。
壳侧压力是否大于100 bar?是 → C型前端管。大于150 bar,D型前端管。
设计基础:传热、对数平均温差与10/13法则
壳管式换热器的热尺寸计算简化为以下单一表达式:Q = U A LMTD。Q是热负荷,单位为瓦特。U是总传热系数,单位为W/m2/K。A是传热面积,单位为m2。LMTD是对数平均温差,单位为K。只需估算A,即每长度单位的管横截面积,即可确定管的数量和壳体尺寸。
工具2和3(U设计、速度设计)基于过去几十年的成熟操作经验来确定其U值。根据工程页面整体传热系数表,水-水壳管式换热器的传热系数为800至1,500 W/m·K。蒸汽-水应用可达1,500至4,000 W/m·K。蒸汽-轻质油应用则降至300至900 W/m·K。有机物-有机物条件可能低至100至300 W/m·K。请将这些值作为您的设计范围,而非最终的U值——最终值需通过HTRI Xchanger Suite或Aspen EDR商业软件中的贝尔-德拉瓦尔壳侧方法获得。
壳管式换热器的10/13规则是什么?
请注意,10/13本质上是一个压力设计规则,而非速度设计规则。根据SPE《石油技术杂志》:如果换热器的低压侧额定压力至少为高压侧设计压力的十分之十三(约77%),则低压侧无需背压压力释放阀。其推导源于ASME的静水试验规则,该规则规定允许的试验压力为设计压力的130%。如果低压侧进行静水试验,压力永远不会导致管破裂超过低压侧的额定值。我们规避“设计”速度标签,是为了避免过于谨慎的压力释放阀要求。
管内流速受不同的ASME规则控制:即动能密度 rho-v-squared (v)。根据Thermopedia设计指南,壳程喷嘴流速不应超过9,000 kg/ms,管程流速不应超过10,000 kg/ms。在水服务中,这相当于1.0至3.0 m/s的范围。低于1 m/s,污染和结垢会加速。超过3 m/s,会出现磨损、侵蚀-腐蚀以及流动引起的管内振动。
污染以污垢系数的形式进入机械设计计算,这会给 U 值增加额外的热阻。一张来自 Eng-Tips 污垢系数海报的截图显示,设计时要考虑“85%清洁”会使你的表面积增加 17.6%。有了这个数据,你就能明白为什么大多数设备都是按照 85% 的正常清洁度,也就是“清洁”的标准来设计的。
材料选择与压力-温度极限
许多规格错误都隐藏在管材的选择中。根据维基百科的管材参考列表,典型的列表包括碳钢、不锈钢(304、316L、双相2205)、铜合金、用于超腐蚀性海水环境的铜镍合金,用于耐高温腐蚀的英科镍合金和哈氏合金,以及用于耐化学腐蚀的氟聚合物管材(PFA、FEP)。
| 服务条件 | 推荐的管材 | 参考规范 |
|---|---|---|
| 处理水、油、蒸汽温度低于300°C、无氯化物 | 碳钢 (SA-179) | ASME SA-179 |
| 高达500 °C的通用腐蚀过程 | 304或316L不锈钢 | ASME SA-213 TP304/TP316L |
| 含氯化物水,海水,盐水 | 双相2205、超级双相或铜镍90/10 | ASME SA-789, SB-111 |
| 海水冷却,原河水 | 2级钛,铜镍70/30 | ASME SB-338 |
| 严重腐蚀或在600 °C以上运行 | Inconel 625,Hastelloy C-276 | ASME SB-444, SB-622 |
| 强酸或制药服务 | PFA或FEP氟聚合物管,玻璃内衬钢 | 制造商数据表 |
标准法规规范UHX机械设计。在美国,这些标准是ASME B&PVCode,第VIII部分第1分部,UHX部分;而在欧洲,则是EN 13445-3。两者均根据运行温度和压力规范壳体厚度、管板厚度、法兰设计等级以及检验周期。如果壳体侧压力超过约100 bar,Thermopedia指出C型前端管板是正常的;如果超过150 bar,则为D型。建议注意当前的ASME BPVC 2025版本,并确保所有材料可追溯性证书均注明相同的设计规范编号和日期。
壳管式换热器应用领域
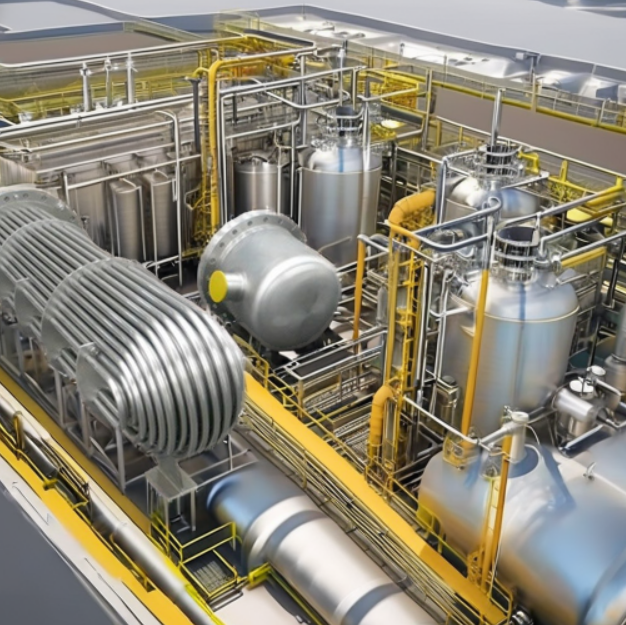
壳管式换热器将在任何需要高压、脏污流体或大热负荷的应用中胜出。根据 Mordor Intelligence对换热器市场的分析,壳管式装置在2025年占总换热器收入的35.4%——但仍是销量最大的换热器系列。
| 行业 | 典型服务 | 通用 TEMA 类型 |
|---|---|---|
| 石油炼制与石化 | 原油预热机组、锅炉再热器、进料-出料换热器 | AES、BEM、BKU;R级 |
| 化学加工 | 反应器冷却,精馏再沸器,冷凝器 | AKT, BES, BEU;B类 |
| 发电 | 表面式冷凝器、给水加热器、压水堆蒸汽发生器 | 单通道直管;AEU |
| 暖通空调与制冷 | 冷水机组蒸发器和冷凝器 | BEM, AEM;C类 |
| 食品和乳制品 | CIP可清洗加热器和冷却器,牛奶巴氏杀菌 | 带不锈钢管的BEM;卫生级前置管 |
当然,换热器的市场正在不断扩大。根据GMI Insights壳管式换热器的报告,2025年全球市场规模为69亿美元,并在2035年前以8.3%的复合年增长率稳步增长。在脱碳驱动的改造项目中,氢气处理是增长最快的细分市场——其中高温合金(如Inconel和双相不锈钢)正成为标准配置。
壳管式、板式与双管式:何时选择哪种
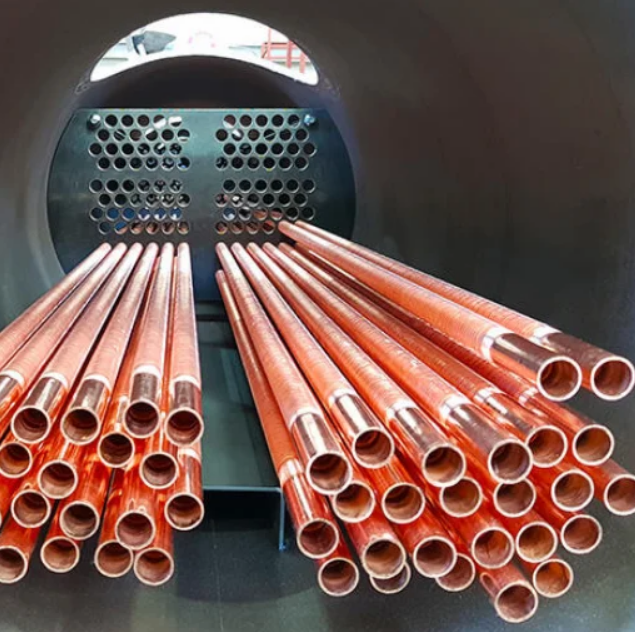
这三种交换器在某些应用中具有共同之处,而在其他应用中则互不冲突。做出明智的选择取决于压力、结垢特性、尺寸和可操作性等因素。
| 标准 | 壳管 | 板式和框架 | 双管道 |
|---|---|---|---|
| 最大压力 | 最高 600 bar(定制) | 约25巴(带垫圈) | 最高 300 bar |
| 最高温度 | 600 °C(合金管) | 160 °C(垫片限制) | 600 °C |
| 污损耐受性 | 高;管子可以被刷 | 低;缝隙容易堵塞 | 高;表面小,易于清洁 |
| 每千瓦的足迹 | 三者中最大的 | 最小的;壳管的五分之一到三分之一 | 线性;仅小负载 |
| 资本成本 | 中端 | 低至中 | 小功率应用中效率较低;超过100千瓦时经济性差。 |
| 维护访问 | 适用于浮动头或U型管 | 太棒了——盘子可以拿出来 | 有限;内管难以检查 |
因此,选择原则很简单。无论职责如何,对于高压、脏污、高温或大流量的应用,选择壳管式换热器。当污染物倾向于清洁、低压,或者当您希望每千瓦的占地面积最小化时,选择板式换热器。对于流体可能损坏垫圈的小型(几千瓦)应用,选择管式双管式换热器。通常,整个工厂的换热器将是混合配置。
维护、清洁和管束更换
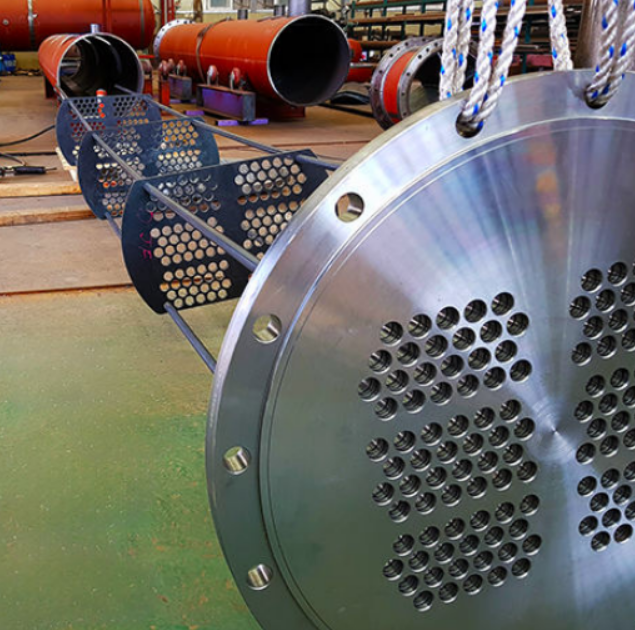
您的清洗计划并非由日历驱动,而是由效率曲线驱动。正如一位 Eng-Tips 贡献者在 结垢因素讨论串上直言不讳地指出的那样:“这些间隔是可变的,具体取决于导致结垢的原因。清洗是基于性能的,而非基于日历的。”请关注接近温度、壳程压降和管程压降。当接近温度比清洁状态增加超过约 5°C,或者压降增加超过 25% 时,无论上次停机维护是什么时候,该工厂都需要立即进行清洗。
| 服务 | 建议的清洁频率 | 典型方法 |
|---|---|---|
| 处理过的冷却水,去矿化水 | 3到5年管侧;壳侧可能永远不需要 | 刷子或旋转喷头穿过管内径 |
| 冷却塔水,河水 | 12至24个月 | 机械刷洗加化学除垢 |
| 原油预热,烃类结焦 | 6至18个月 | 移除捆扎物、水射流、有时是焚烧 |
| 严重的结垢或聚合过程 | 持续在线清洁系统或3个月停机 | 海绵球;化学CIP |
清洗壳管式换热器管束的外径是一项重大操作——它需要拆除管束。如果你预计需要清洗管束,你就必须将其拉出。因此,如果你希望将来能够拉出管束,就不能使用固定管板,所以从一开始,后管板应该采用U型管或浮动管头设计。
在设计上允许拆卸的换热器上拉出管束是一项非常受控的操作——它不是拆除工作。其管板被压缩紧贴在壳体法兰上;热循环差异、垫片压缩以及在某些情况下是结垢水泥,使其固定不动。使用液压管束拉拔器和固定法兰,工厂将壳体法兰连接到拉拔框架上,框架固定在法兰上,液压活塞与之相抵,拉杆环绕浮动的管板,从而直接沿着壳体轴线拉出管束。沿着该轴线,无需倾斜,也不用凿击或损坏管板的密封面;这正是他们在Kjemded学会的操作方式。
需要定期检查的失效模式已得到充分表征。一项ScienceDirect对典型换热器失效的调查表明,疲劳、蠕变、腐蚀、氧化和氢致腐蚀是通用机制。根本原因包括结垢、结垢、盐沉积、焊缝缺陷以及超出设计范围的运行。流致管振是设计者的错误——惩罚是明确规定的,而不是为了维持而存在的。
📐 工程说明
对于管壳式换热器的服务例行维护——管束拆卸、管板检查、管更换——正确的液压拔管器在第一台设备上即可收回成本。在采购设备之前,请先完成最大管束的主力计算
行业展望
三个因素正在推动壳管式换热器规格向2026年及以后发展。首先,氢能和脱碳处理正在增加合金需求。根据行业分析师的观点,仅氢能换热器在2025年的价值约为28亿美元,到2034年将以8.7%的复合年增长率增至约59亿美元。为氢能、电子燃料或碳捕集工厂准备新设备的规格制定者应尽早考虑使用Inconel 625、2205双相钢和超双相钢管,因为碳钢很少是最佳选择。
其次,AI辅助热设计正成为标准。HTRI Xchanger Suite和Aspen EDR继续主导商业应用,且规格要求供应商提供其原生格式的计算结果。虽然仍需进行备用手算验证,但使用计算尺进行尺寸计算的时代已经结束了。
第三,标准环境正在发生变化。目前,tema标准组织将第10版(2019年)作为引用频率最高的纸质标准,而第11版则可通过tema Support在线订阅获取。ASME BPVC 2025是最新版本的压力容器标准。在为2026年项目准备规范时,请注明标准版本年份,并向供应商确认材料证书与该版本的一致性。